Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Trzy etapy produkcji transformatorów: historia nawijania, montażu i testowania
W ogólnym schemacie nowoczesnych systemów elektroenergetycznych transformatory nazywane są „sercem” sieci energetycznej. Stoi cicho w podstacjach, parkach przemysłowych lub na rogach miast, ale podejmuje się podstawowych zadań związanych z konwersją napięcia, przesyłaniem energii i izolacją galwaniczną. To niewidzialna siła napędowa, która podtrzymuje funkcjonowanie współczesnego społeczeństwa. Jednak niewiele osób wie, że proces narodzin tego ciężkiego „serca” od podstaw nie jest prostą operacją na przemysłowej linii montażowej, ale długą podróżą, która łączy w sobie fizykę precyzyjną, naukę o materiałach i ekstremalne rzemiosło. Na tej niewidzialnej linii produkcyjnej pojawienie się każdego transformatora jest ucieleśnieniem mądrości niezliczonych inżynierów i potu rzemieślników. Od wielokrotnego rozpatrywania rysunków projektowych po ostateczną akceptację dostawy gotowego produktu, cały proces produkcyjny można w dużym stopniu podsumować w trzech powiązanych ze sobą ruchach rdzenia – „nawijanie, instalacja i testowanie”. Za tymi pozornie prostymi trzema słowami kryje się najwyższe dążenie do milimetrowej precyzji i trwające od dziesięcioleci ciche zaangażowanie w bezpieczeństwo zasilania.
Część pierwsza: Uzwojenie - narodziny „nerwu” transformatora
Jeśli porównać transformator do ciała ludzkiego, to uzwojenia stanowią jego „sieć neuronową”. Ten krok jest duszą całego procesu produkcyjnego i określa przyszłą wydajność i żywotność transformatora.
W warsztacie oczyszczania, w którym panuje stała temperatura i wilgotność, pracownicy techniczni obsługują ogromne maszyny zwijające. Surowcem w ich rękach nie są zwykłe druty miedziane, ale płaskie druty miedziane lub taśmy foliowe, które zostały specjalnie zaizolowane. Każda warstwa uzwojenia wymaga umieszczenia pomiędzy drutami papieru lub folii izolacyjnej o dużej wytrzymałości, co przypomina zakładanie warstw mocnej „odzieży ochronnej” dla „nerwów”.
Uzwojenie: Precyzyjny splot konwersji elektromagnetycznej
Podstawową tajemnicą procesu nawijania jest „ciasne, równe i dokładne”:
- „Ciasno”: każdy zwój cewki musi ściśle przylegać, nie pozostawiając żadnych przerw, co bezpośrednio wpływa na przyszłą wydajność konwersji mocy
- „Równy”: rozkład materiałów izolacyjnych musi być absolutnie równomierny. Każda słabość może stać się ukrytym niebezpieczeństwem przyszłej awarii.
- „Dokładny”: rozmiar geometryczny i liczba zwojów uzwojenia muszą być dokładne do milimetrów i dziesiątych części zwojów
Uzwojenie cewki transformatora jest absolutnym rdzeniem konwersji energii elektromagnetycznej i „duszą”, która decyduje o wydajności sprzętu. Jakość procesu uzwojenia bezpośrednio determinuje parametry elektryczne, odporność zwarciową oraz długoterminową niezawodność działania i żywotność transformatora. Nie jest to bynajmniej prosta „kręta” akcja, ale dogłębna gra z elektromagnetycznymi właściwościami fizycznymi. Jest to podwójny sprawdzian cierpliwości i umiejętności rzemieślnika.
Wchodząc do przestronnego warsztatu nawijania, ogromna maszyna do nawijania powoli obraca się wśród niskiego, buczącego dźwięku. Druty miedziane o wysokiej czystości są ułożone warstwa po warstwie na precyzyjnym szkielecie izolacyjnym w uporządkowany sposób. W przypadku transformatorów wysokiej częstotliwości lub transformatorów specjalnych wymagania procesowe są bardziej rygorystyczne. Aby przezwyciężyć „efekt naskórkowości” i „efekt bliskości” pod wpływem prądu o wysokiej częstotliwości (to znaczy, że prąd płynie w kierunku powierzchni przewodnika, co powoduje zwiększoną rezystancję i nagrzewanie), rzemieślnicy często muszą używać drutu Litz skręconego wieloma pasmami włókien lub ściśle kontrolować fizyczną grubość przewodnika. Podczas nawijania kontrola naprężenia jest najwyższym priorytetem: jeśli napięcie jest zbyt wysokie, drut stanie się cieńszy, a nawet zniszczy izolacyjną warstwę farby na jego powierzchni; jeśli napięcie będzie zbyt małe, cewka poluzuje się i odkształci, co nie tylko wpłynie na sprawność przewodzenia ciepła, ale także doprowadzi do zmniejszenia wytrzymałości mechanicznej pod wpływem siły elektromagnetycznej.
Aby zmniejszyć indukcyjność rozproszenia i osiągnąć lepszą skuteczność sprzężenia magnetycznego, nowoczesne transformatory często stosują „metodę uzwojenia przeplatanego” lub „metodę uzwojenia wielowarstwowego”, to znaczy uzwojenie pierwotne dzieli się na dwie części, a uzwojenie wtórne jest sprytnie umieszczone pośrodku. Ponadto, aby stłumić zakłócenia powodowane przez szum wspólny o wysokiej częstotliwości w urządzeniach peryferyjnych, między stroną pierwotną i wtórną czasami dodaje się warstwę ekranującą z folii miedzianej, aby bezpiecznie doprowadzić prąd zakłócający z powrotem do przewodu uziemiającego. Po nawinięciu każdej warstwy należy ułożyć odporną na wysokie temperatury taśmę poliimidową lub kompozytowy papier izolacyjny DMD, który stanowi nie tylko fizyczną izolację pomiędzy warstwami, ale także kluczową linię obrony izolacji elektrycznej. Podobnie jak wielki rzemieślnik Zhang Guoyun, stojąc przed tysiącami precyzyjnych połączeń lutowanych i dziesiątkami tysięcy metrów przewodów w transformatorze przetwornicy UHV, musi polegać na zręcznych rękach i specjalnym skórzanym młotku, aby dokładnie kontrolować tolerancję geometryczną cewki ważącej dziesiątki ton z dokładnością do plus minus 1 mm. To nie tylko ekstremalne wyzwanie dla siły fizycznej, ale także ostateczna interpretacja słowa „pomysłowość”.
Część druga: Montaż – budowanie „ciała i kości” transformatora
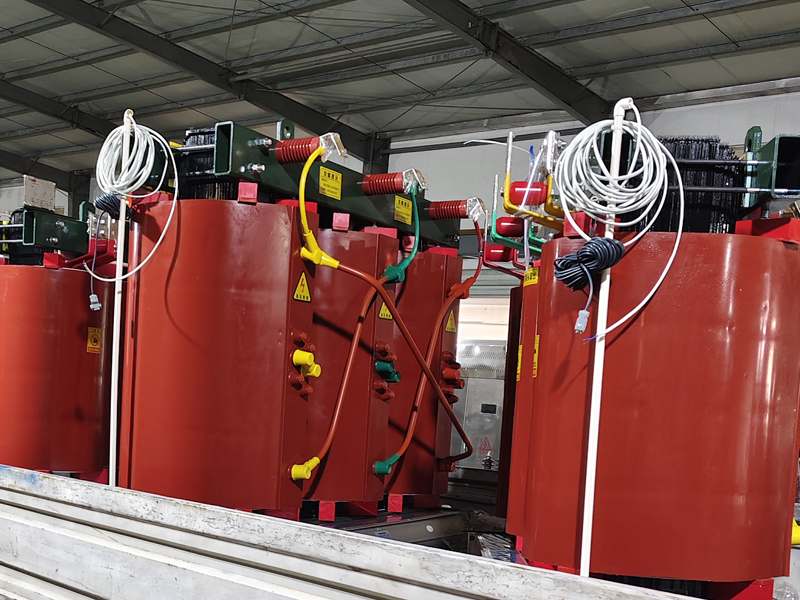
Jeżeli uzwojenie nadaje transformatorowi „nerwy”, to montaż polega na stworzeniu jego „ciała i kości”. Proces ten łączy rdzeń, uzwojenia i inne elementy w organiczną całość.
- Zespół rdzenia:Rdzeń transformatora składa się z ułożonych w stos arkuszy stali krzemowej cienkich jak papier. Powierzchnia tych arkuszy stali krzemowej pokryta jest specjalną powłoką izolacyjną w celu zmniejszenia strat prądu wirowego. Pracownicy układają tysiące arkuszy stali krzemowej dokładnie jak puzzle. Każdy element musi być ułożony we właściwym kierunku i mieć szczelne połączenia. Po ukończeniu stosuje się ogromne urządzenie hydrauliczne, które wywiera dziesiątki ton nacisku, aby zapewnić szczelność żelaznego rdzenia i brak szczelin.
- Zespół uzwojenia:ostrożnie umieść zwiniętą cewkę na kolumnie z żelaznym rdzeniem. Proces ten wymaga precyzyjnych technik podnoszenia i dużego doświadczenia, ponieważ izolacja uzwojenia jest niezwykle delikatna i wszelkie zarysowania mogą spowodować zwarcia w przyszłych operacjach.
- Instalacja zbiornika oleju i akcesoriów:W przypadku transformatorów zanurzonych w oleju kolejnym krokiem jest zespawanie i zmontowanie zbiornika oleju. Zbiornik oleju to nie tylko pojemnik, ale także „chłodnica” transformatora. Nowoczesne zbiorniki oleju transformatorowego mają wewnątrz złożone kanały olejowe, które umożliwiają skuteczną cyrkulację oleju transformatorowego i odprowadzanie ciepła. Na koniec zainstaluj różne akcesoria, takie jak tuleje, konserwator oleju, urządzenie chłodzące i przekaźniki ochronne.
Po zakończeniu montażu transformator przejdzie istotny „chrzest” – obróbkę izolacyjną. Niezależnie od tego, czy chodzi o odlewanie próżniowe żywicy epoksydowej w przypadku transformatorów suchych, czy impregnację podciśnieniową (VPI) w przypadku transformatorów zanurzonych w oleju, głównym celem jest całkowite usunięcie wilgoci i pęcherzyków powietrza z cewek. W środowisku o wysokiej próżni farba izolacyjna lub olej transformatorowy może wniknąć w każdą najmniejszą szczelinę i po utwardzeniu utworzyć mocną i gęstą warstwę ochronną. To nie tylko znacznie poprawia przewodność cieplną sprzętu i skutecznie przewodzi ciepło wewnętrzne na powierzchnię, ale także skutecznie izoluje wilgoć i tlen z zewnątrz, zapobiega starzeniu się i degradacji materiałów izolacyjnych podczas długotrwałej pracy oraz zapewnia, że transformator będzie solidny przez dziesięciolecia pracy.
Dyrektor warsztatu montażowego powiedział nam: „Proces montażu jest sprawdzianem zarówno siły fizycznej, jak i psychicznej. Korpus średniej wielkości transformatora waży dziesiątki ton, ale nasze wymagania dotyczące precyzji działania sięgają milimetrów. Szczególnie, gdy uzwojenia są włożone w żelazny rdzeń, laikom trudno jest zrozumieć uczucie wymagające zarówno siły, jak i precyzji”.
Część trzecia: Testowanie – Wystawienie „Świadectwa stanu zdrowia” transformatora
Po pierwszych dwóch etapach transformator zaczął nabierać kształtu, ale to, czy jest „zdrowy i wykwalifikowany” oraz zdolny do stabilnej pracy przez wiele dziesięcioleci, należy zweryfikować w drodze rygorystycznych testów. Etap ten można uznać za kompleksowe badanie fizyczne transformatora i wydanie „świadectwa zdrowia”.
Kiedy transformator w końcu zjeżdża z linii montażowej i jego wygląd zaczyna nabierać kształtu, tak naprawdę nie jest on „skończony”. Zanim trafi do użytkowników i zostanie podłączony do sieci energetycznej, musi przejść szereg niemal okrutnych testów symulacyjnych. To ostatni rozdział „trzech kroków” produkcji – testowania. To ogniwo jest ostatnią przeszkodą dla jakości produktu i najbardziej bezpośrednią weryfikacją teorii projektu.
Rutynowe badanie to podstawowe badanie fizykalne:
- Test przekładni i polaryzacji: sprawdź, czy transformator może „zmienić” prawidłowe napięcie
- Test rezystancji DC: Sprawdź, czy nie ma żadnych „ukrytych defektów”, takich jak przerwane przewody i słabe styki wewnątrz uzwojenia.
- Testowanie rezystancji izolacji: Ocena stanu „systemu izolacji” transformatora
- Testy bez obciążenia i obciążenia: mierz „poziom zużycia energii” i „wydajność roboczą” transformatora
Specjalnymi badaniami są głębokie tomografie komputerowe:
+ Testowanie napięcia indukcyjnego i wyładowań niezupełnych: jest to jeden z najważniejszych testów. W warunkach napięcia kilkakrotnie wyższego od znamionowego wytrzymuje ono kilkadziesiąt minut, a jednocześnie zastosowany jest czuły czujnik, który „monitoruje”, czy wewnątrz transformatora słychać „skwierczący” dźwięk wyładowania niezupełnego. Jakikolwiek nieprawidłowy sygnał rozładowania oznacza, że w systemie izolacyjnym istnieje ukryte zagrożenie
+ Test uderzenia pioruna i uderzenia podczas pracy: symuluj wpływ naturalnych uderzeń pioruna i usterek sieci energetycznej na transformator, aby przetestować jego „odporność na ciśnienie”
+ Test wzrostu temperatury: Pozwól transformatorowi pracować pod obciążeniem znamionowym przez długi czas i zmierz temperaturę każdej części, aby upewnić się, że nie ulegnie „przegrzaniu” w najcięższych warunkach.
Wspólny język stojący za trzema krokami: Lean i pomysłowość
W całym procesie „nawijania, montażu i testowania” zastosowano oszczędne zarządzanie nowoczesnym przemysłem i pomysłowość tradycyjnej produkcji.
We współczesnej fabryce transformatorów każdy proces posiada standardową instrukcję obsługi, a każdy kluczowy parametr jest rejestrowany w czasie rzeczywistym i przesyłany do systemu MES (Manufacturing Execution System), co zapewnia pełną identyfikowalność procesu. Skanując kod QR na transformatorze, można zobaczyć jego „profil cyklu życia” – czyje zostały użyte blachy ze stali krzemowej, kto nawinął cewki oraz każdy punkt danych podczas testów.
Ale jednocześnie doświadczenie i osąd starych mistrzów są nadal niezastąpione. Wyczucie podczas nawijania, ocena przestrzenna podczas montażu i analiza przyczyn anomalii testowych. Ta „wiedza ukryta”, której nie można całkowicie skodyfikować, jest nadal kluczem do produkcji transformatorów wysokiej jakości.
Z warsztatu do sieci
Transformatory, które przeszły trzy etapy „nawijania, instalacji i testowania” i przeszły wszystkie testy, zostaną starannie oczyszczone, pomalowane i zapakowane, gotowe do wysyłki do wszystkich części kraju, a nawet za granicę. Osiedlą się w podstacji, podłączą do sieci energetycznej i zaczną cicho strzec przez dziesięciolecia.
Kiedy cieszymy się stabilną i niezawodną energią elektryczną, niewiele osób pomyślałoby, że płynna „podróż” każdej kilowatogodziny energii elektrycznej zaczyna się od precyzyjnych i rygorystycznych procesów w warsztacie produkującym transformatory. Uzwojenie, instalacja i testowanie – za tymi trzema prostymi słowami kryje się nagromadzenie niezliczonych szczegółów procesu, połączenie precyzyjnej produkcji i rygorystycznych testów oraz niezmiennie wysoka jakość przez pokolenia producentów transformatorów.
W dobie rosnącej zależności od energii elektrycznej „trzyetapowy proces” produkcji transformatorów będzie nadal ewoluował, włączając bardziej inteligentne i ekologiczne elementy, ale podstawowe dążenie do precyzji, niezawodności i bezpieczeństwa nigdy się nie zmieni. Ponieważ każdy transformator przenosi nie tylko prąd i napięcie, ale także światło i moc współczesnego społeczeństwa.
Powiązane wiadomości
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Zostaw mi wiadomość
Nowe Produkty