Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Od blach ze stali krzemowej po uzwojenia: wykaz podstawowych procesów decydujących o jakości transformatora
Transformatory są „sercem” systemów przesyłu i dystrybucji energii, a jakość ich wykonania bezpośrednio decyduje o bezpieczeństwie pracy sieci elektroenergetycznej, stabilności systemu i długoterminowej żywotności. Narodziny wysokiej jakości transformatora nie są wynikiem prostego montażu części, ale systematycznego projektu obejmującego inżynierię materiałową, maszyny precyzyjne i elektrotechnikę. Od podstawowych blach ze stali krzemowej po złożony montaż uzwojeń, każde podstawowe ogniwo procesu zawiera niezwykle wysokie bariery techniczne, które razem tworzą doskonałą jakość produktu.
Blachy ze stali krzemowej: mikroskopijna „chirurgia”, która kładzie podwaliny pod efektywność energetyczną
Rdzeń żelazny jest rdzeniem obwodu magnetycznego transformatora, a podstawowym materiałem do budowy tego rdzenia jest orientowana blacha stalowa krzemowa. Aby osiągnąć jak najniższe straty i wysoką efektywność energetyczną, dobór materiału i obróbkę blach ze stali krzemowej w nowoczesnej produkcji transformatorów można nazwać precyzyjną „chirurgią małoinwazyjną”. Tradycyjne transformatory wykorzystują głównie blachy ze stali krzemowej o grubości od 0,23 mm do 0,30 mm, ale obecnie branża ewoluuje w kierunku cieńszych specyfikacji. Na przykład ultracienkie blachy ze stali krzemowej o grubości zaledwie 0,20 mm lub nawet 0,15 mm mogą znacznie zwiększyć udział łatwo namagnesowanych struktur wewnątrz i znacznie zmniejszyć straty bez obciążenia. Jednak pocienianie blach ze stali krzemowej stawia rygorystyczne wymagania procesowi produkcyjnemu, wymagając jednoczesnej optymalizacji setek kluczowych punktów technicznych w całym procesie i precyzyjnej kontroli procesów azotowania niskotemperaturowego i wyżarzania wysokotemperaturowego. Ponadto na etapie układania rdzenia wykonywane jest precyzyjne wykrawanie za pomocą linii cięcia CNC oraz stosowany jest stopniowy proces układania naprzemiennego w celu zminimalizowania zniekształceń strumienia magnetycznego, strat prądu wirowego i hałasu roboczego, kładąc w ten sposób solidny fizyczny fundament pod wydajną pracę całego transformatora.
Nawijanie uzwojenia: skrupulatna „sztuka rękodzieła” i inteligentne sterowanie
Jeśli rdzeń jest szkieletem transformatora, to uzwojenia są jego sercem elektrycznym. Dokładność uzwojenia bezpośrednio determinuje stabilność napięcia i wydajność cieplną. Chociaż zautomatyzowane urządzenia do nawijania stały się popularne, produkcja skomplikowanych cewek konstrukcyjnych, takich jak UHV, nadal wymaga ręcznej interwencji doświadczonych rzemieślników. Tysiące metrów przewodów należy nawinąć warstwa po warstwie, stosując niezwykle rygorystyczne wymagania dotyczące tolerancji położenia, rozmiaru, szczelności i przerw. Dojrzały proces nawijania może dokładnie kontrolować tolerancję pomiędzy dwiema warstwami drutów w zakresie 1 mm, co wymaga od operatora precyzji przy każdej sile uderzania i każdej owiniętej warstwie papieru izolacyjnego. Jednocześnie nowoczesne linie produkcyjne wprowadziły również algorytmy sztucznej inteligencji i systemy monitorowania online, aby inteligentnie kontrolować napięcie drutu i wyrównanie międzyzwojowe, aby zapewnić wysoką spójność i niezawodność izolacji w produkcji masowej.
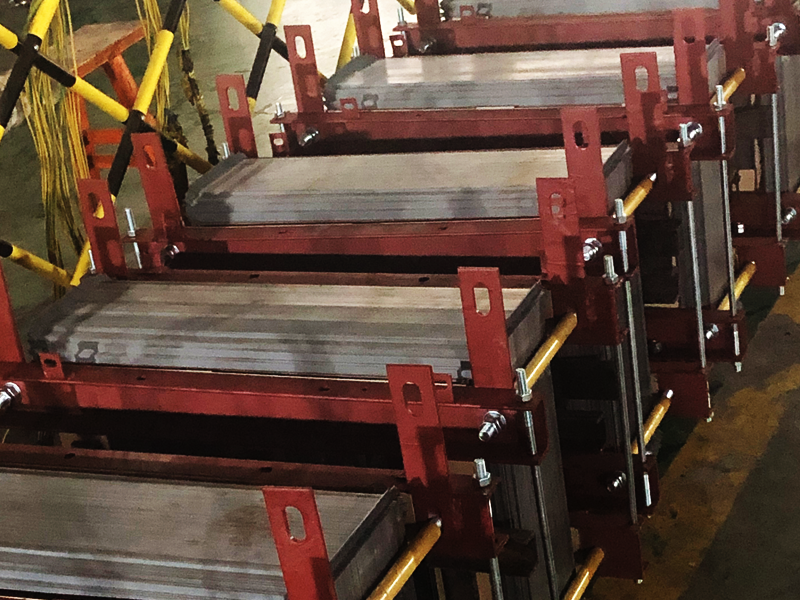
Obróbka izolacyjna i montaż końcowy: nadanie sprzętowi długotrwałej żywotności
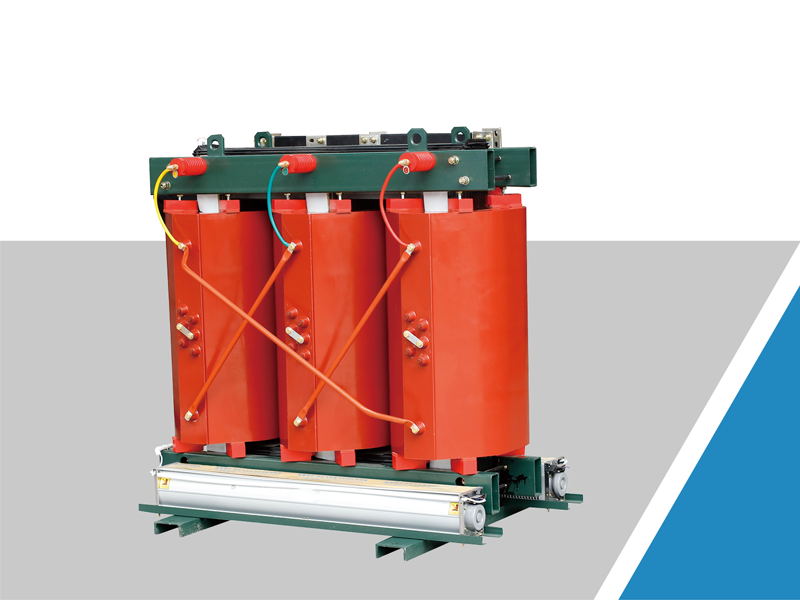
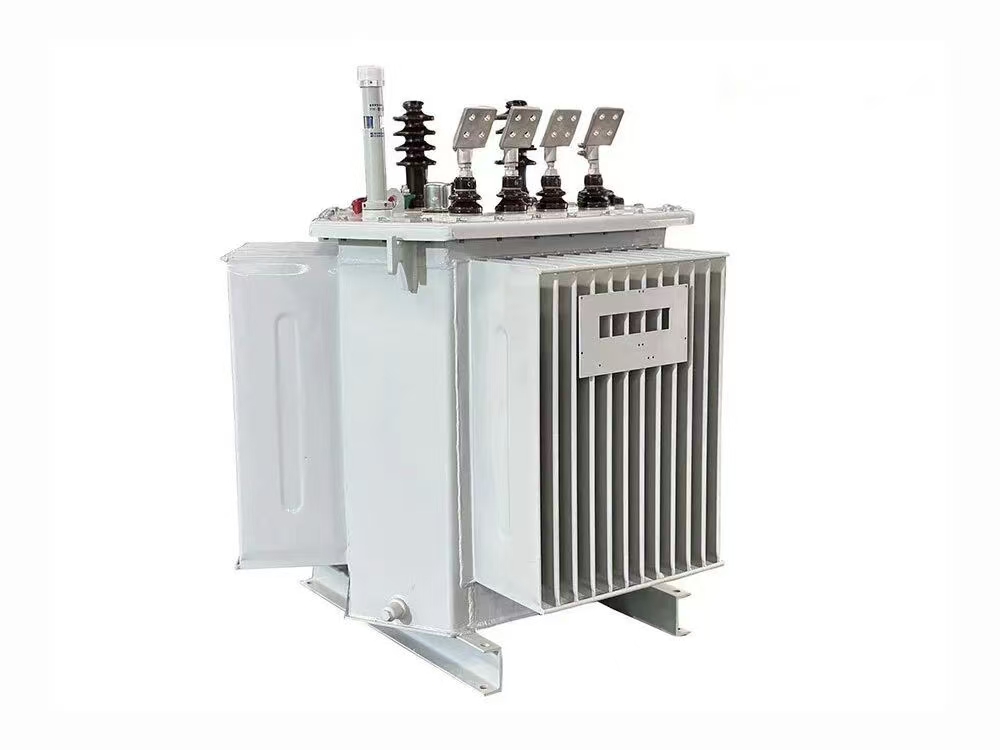
System izolacji jest ratunkiem dla długotrwałej i niezawodnej pracy transformatora. Po zakończeniu uzwojenia należy je z dużą precyzją zmontować z rdzeniem, aby zapewnić stabilne połączenie elektryczne i zminimalizować rezystancję styków. Następnie całe nadwozie poddawane jest procesowi suszenia próżniowego w kontrolowanych warunkach, aby całkowicie usunąć wilgoć z papieru izolacyjnego i elementów konstrukcyjnych. W przypadku różnych typów transformatorów późniejsze przetwarzanie ma różne priorytety: transformatory zanurzone w oleju muszą zostać poddane rygorystycznym procesom napełniania olejem próżniowym i uszczelniania, aby zapewnić wytrzymałość dielektryczną oleju izolacyjnego; Transformatory suche są odlewane z próżniowej żywicy epoksydowej, tworząc solidną izolację o wysokiej wytrzymałości mechanicznej i stabilności termicznej. Ta rozsądna konstrukcja konstrukcji izolacyjnej może skutecznie stłumić wyładowania niezupełne i znacznie wydłużyć żywotność sprzętu.
Rygorystyczne testy: ostateczne „badanie fizyczne” przed opuszczeniem fabryki
Każdy transformator przed dostawą musi przejść serię niemal rygorystycznych testów fabrycznych. Obejmuje to nie tylko konwencjonalny pomiar współczynnika zwojów, badanie rezystancji izolacji i ocenę strat obciążenia, ale także wymaga testów impulsów piorunowych i testów wyładowań niezupełnych w przypadku produktów wysokiego napięcia i dużej pojemności, aby sprawdzić ich zdolność do wytrzymywania ekstremalnych warunków przepięciowych i czy występują drobne defekty wewnętrzne. Tylko produkty, które przeszły te kompleksowe kontrole, mogą zostać dopuszczone do noszenia powłok antykorozyjnych, umieszczania tabliczek znamionowych i ostatecznie trafiać do każdego zakątka sieci energetycznej.
Podsumowując, wysokiej jakości transformatory są efektem doskonałego połączenia zaawansowanych materiałów, precyzyjnej technologii i ścisłej kontroli jakości. Od kontroli mikrostruktury blach ze stali krzemowej, przez doskonałość uzwojenia, po nieskazitelną obróbkę izolacji – to właśnie połączenie tych podstawowych procesów zapewnia długoterminową, bezpieczną i wydajną pracę systemu elektroenergetycznego.
Powiązane wiadomości
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Zostaw mi wiadomość
Nowe Produkty


Zalecenia dotyczące wiadomości